

Kunststoffextrusion verstehen: Verfahren, Materialien und industrielle Anwendungen
Bei ABI Profils beherrschen wir die Ein- und Doppelschneckenextrusion, die Coextrusion sowie die Nachextrusion, um den anspruchsvollsten Anforderungen in verschiedenen Branchen (Bauwesen, Automobilindustrie, Medizin, Luftfahrt) gerecht zu werden.
Was ist Kunststoffextrusion?
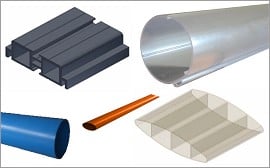
Die Kunststoffextrusion ist ein kontinuierliches Verfahren zur Verarbeitung thermoplastischer Polymere. Das Rohmaterial (Granulat, Pulver oder Harz) wird aufgeschmolzen und anschließend durch eine kalibrierte Düse gepresst, um ein Kunststoffrohr oder ein Kunststoffprofil mit präzisen Abmessungen zu erzeugen.
Bei ABI Profils beherrschen wir die Einschnecken- und Doppelschneckenextrusion, die Co-Extrusion sowie die Post-Extrusion, um anspruchsvolle Lastenhefte in verschiedenen Branchen zu erfüllen (Bau, Automobil, Medizin, Luftfahrt).
Die Schritte des Kunststoffextrusionsverfahrens
1. Materialzuführung
Das Rohmaterial (Granulat, Pulver oder Harz) wird einer Extrusionsmaschine zugeführt, die mit einer Förderschnecke ausgestattet ist. Die Zufuhr erfolgt über gravimetrische oder volumetrische Dosierer, um eine homogene Materialmischung sicherzustellen.
2. Erwärmung, Plastifizierung und Aufschmelzung
Die Schnecke (ein- oder zweigängig) sorgt für eine progressive Aufschmelzung durch mehrere beheizte Zonen, bis eine homogene, formbare Masse entsteht.
- Temperaturregelung über mehrere Heizpunkte
- Homogenisierung durch Kompressions-, Dosier- und Entgasungszonen zur Entfernung von Lufteinschlüssen
3. Durchlaufen der Düse
Die plastifizierte Masse wird unter Druck durch eine Düse gepresst, die dem Produkt seine endgültige Form verleiht.
Die Geometrie jeder Düse wird von unserem Konstruktionsbüro optimiert, um einen stabilen Schmelzfluss zu gewährleisten und Materialschrumpfung zu minimieren. Auch Mehrkanaldüsen für Co-Extrusion (z. B. hart/weich, transparent/opak) sind möglich.
4. Kühlung, Kalibrierung und dimensionsstabile Formgebung
Nach dem Austritt aus der Düse wird das Rohr oder Profil gekühlt und durch Kalibrierwerkzeuge in Form gehalten, um die endgültigen Maße und eine konstante mechanische Stabilität zu sichern..
5. Zuschnitt und Endbearbeitung
In der Linie oder in der Post-Extrusion bieten wir integrierte Bearbeitungsschritte:
- Automatische Längs- und Schrägschnitte
- Bohrungen, Stanzungen, Gewindeschneiden gemäß technischen Vorgaben
- Tintenstrahlmarkierung für Rückverfolgbarkeit, Normkonformität oder Markenkennzeichnung
- Aufbringen technischer Klebebänder (Doppelklebeband, repositionierbar, etc.) oder Magnetbänder
Bei ABI Profils ist ein eigener Bereich für Endbearbeitung in die Produktion integriert – in Partnerschaft mit einem CAT (Werkstatt für berufliche Eingliederung). Dadurch entstehen hohe Flexibilität, kurze Reaktionszeiten und eine maßgeschneiderte Produktion ohne externe Zulieferer.
Extrusion, Co-Extrusion und Post-Extrusion: Wo liegen die Unterschiede?
Die klassische Extrusion verarbeitet ein einziges Material, während die Co-Extrusion mehrere Polymere in einem einzigen Profil kombiniert. Dies ermöglicht die Verbindung unterschiedlicher Eigenschaften – z. B. Steifigkeit und Flexibilität oder Transparenz und Opazität.
Vorteile der Co-Extrusion:
- Kombination hart/weich (z. B. Hart-PVC + weiches SEBS)
- Zwei-Farben- oder Zwei-Material-Komponenten
- Optimierte technische Leistung (Clipsfunktion, Dichtigkeit, Lebensdauer)
Anwendungsbeispiel: Ein industrielles Dichtprofil mit harter Basis und weicher Dichtlippe aus SEBS oder Weich-PVC.
Die Post-Extrusion stellt eine Alternative dar: Zuerst wird ein Profil extrudiert und stabilisiert, dann erneut erwärmt und mit einer zweiten Materialschicht über eine zweite Düse versehen – meist ein weiches Material.
Vorteile der Post-Extrusion:
- Optimale Haftung zwischen Materialien
- Verbesserte dimensionsstabile Struktur
- Große Konstruktionsfreiheit für spezifische Anforderungen
Anwendungsbeispiel: Technische Verschlussprofile – ein starres PVC-Profil wird extrudiert und anschließend mit einem weichen Dichtprofil ergänzt (SEBS oder Weich-PVC) für Luft-, Wasser- oder Schalldichtigkeit.
Welche Materialien eignen sich für die Kunststoffextrusion?
ABI Profils verarbeitet eine große Bandbreite thermoplastischer Polymere, ausgewählt nach technischen Eigenschaften und Anwendung.
| Material | Eigenschaften | Industrielle Anwendungen |
| PVC (Polyvinylchlorid) | Chemikalienbeständig, steif, gutes Preis-Leistungs-Verhältnis | Elektroinstallationsrohre, technische Profile, Schutzschläuche |
| HDPE (Polyethylen, hohe Dichte) | Sehr widerstandsfähig gegen Stöße und Abrieb | Lebensmittelindustrie, chemische Lagerung |
| PP (Polypropylen) | Leicht, chemikalienbeständig | Verpackung, Automobil, Textilien |
| PA6 (Polyamid 6) | Hohe mechanische und thermische Beständigkeit | Hochleistungsanwendungen, Luftfahrt |
| SEBS (Styrol-Ethylen-Butylen-Styrol) | Elastisch, UV-beständig | Dichtprofile, Kunststoffbänder |
Unsere Experten beraten Sie beim Materialauswahlprozess entsprechend Ihren mechanischen, chemischen und thermischen Anforderungen.
ABI Profils: Expertise und Produktionskapazitäten
Unsere Kompetenz stützt sich auf eine leistungsfähige und flexible Produktionsanlage:
- 15 Extrusionslinien (Ein- und Doppelschnecke)
- 6 Maschinen für Co-Extrusion
- Maßgeschneiderte Fertigung von Kunststoffrohren und -profilen
- Integrierte Qualitätskontrolle gemäß ISO 9001
- Serienproduktion mit hoher Wiederholgenauigkeit und Maßpräzision
Wir begleiten Kunden aus zahlreichen Branchen: Bauwesen, Industrie, Elektronik, Luftfahrt, Transport und Medizin. Alle Anwendungsbereiche finden Sie auf unserer entsprechenden Seite.
Benötigen Sie einen Experten für Kunststoffextrusion?
Sie benötigen Beratung oder ein Angebot? Kontaktieren Sie uns, um gemeinsam mit unseren Teams die passende Lösung für Ihre Branche zu entwickeln. Nutzen Sie unser Online-Kontaktformular oder rufen Sie uns an unter: +49 (0) 681 99 63 537
FAQ – Häufig gestellte Fragen
Die Extrusion verarbeitet ein einziges Material, während die Co-Extrusion mehrere Materialien kombiniert, um mechanische und chemische Eigenschaften zu optimieren.
Die Co-Extrusion erfolgt über eine Mehrkanaldüse. Die Post-Extrusion benötigt eine zweite, separate Düse, nachdem das Hauptprofil bereits extrudiert wurde.
Hohe Maßpräzision, optimierte Produktionskosten, ideal für Serienfertigung und große Designfreiheit.
Dies hängt von den mechanischen, chemischen und thermischen Anforderungen der Endanwendung ab. Unsere Teams unterstützen Sie bei der Auswahl.
Cet article vous a intéressé ? Partagez le :
Nos autres actus
17 September 2025
ABI Profils verstärkt sein internationales Team mit der Ankunft von Else CARDEN
Bei ABI Profils steht unser Engagement für die internationale Entwicklung im Zentrum unserer Wachstumsstrategie. In diesem Zusammenhang freuen wir uns, die Ankunft von Else Carden in unserem Vertriebsteam bekanntzugeben. Ihre internationale Erfahrung wird ein wertvoller Vorteil sein, um die Expansion von ABI Profils in Europa zu unterstützen.
17 September 2025
PVC-Rohre oder PP-Rohre? Welche Leistung für welche Anwendung?
In zahlreichen Industriebranchen – vom Bauwesen über die Lebensmittelindustrie bis hin zu Transport und Chemie – spielen Kunststoffrohre eine zentrale Rolle. Zu den am häufigsten eingesetzten Materialien zählen PVC (Polyvinylchlorid) und PP (Polypropylen). Beide gelten als bewährte Lösungen, verfügen jedoch über unterschiedliche Eigenschaften. Mechanische Festigkeit, chemische Beständigkeit, Gewicht, Kosten oder Verarbeitbarkeit: Die Wahl zwischen einem PVC-Rohr und einem PP-Rohr hängt direkt von den technischen Anforderungen der jeweiligen Anwendung ab.
17 September 2025
PVC als technischer Werkstoff: Eigenschaften, Vorteile und industrielle Anwendungen
Polyvinylchlorid (PVC) zählt zu den weltweit am häufigsten eingesetzten thermoplastischen Polymeren in der Industrie. Seine Vielseitigkeit, Haltbarkeit und mechanischen Eigenschaften machen PVC zu einem unverzichtbaren Material für die Herstellung technischer Rohre, Profilen, Wickelhülsen und Schutzummantelungen. In seiner rigiden oder flexiblen Ausführung erfüllt PVC die Anforderungen zahlreicher Branchen wie Bauwesen, Automobilindustrie, Beschilderung, Verpackung oder Medizintechnik.